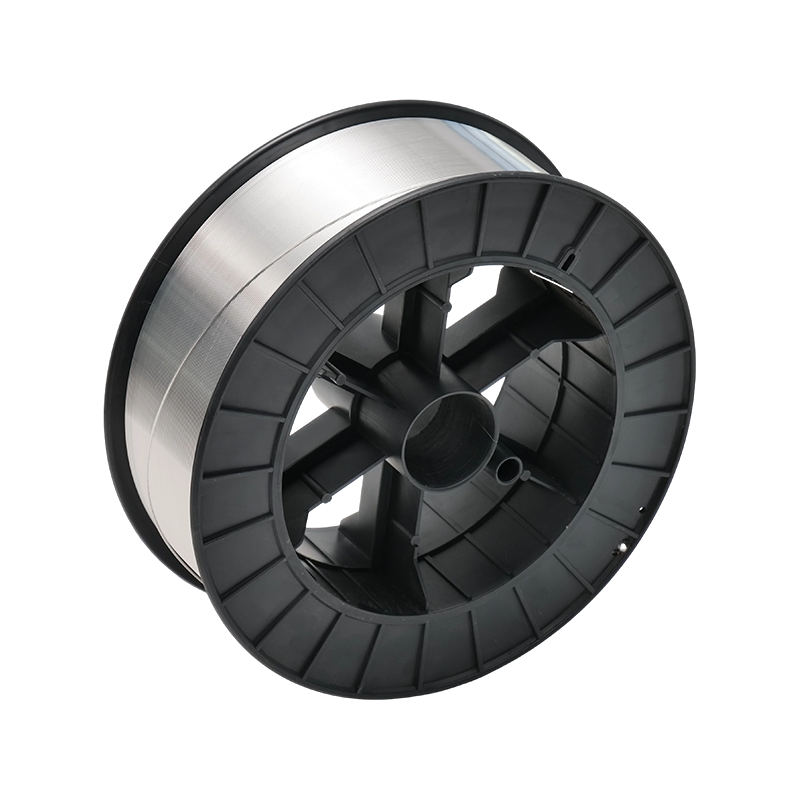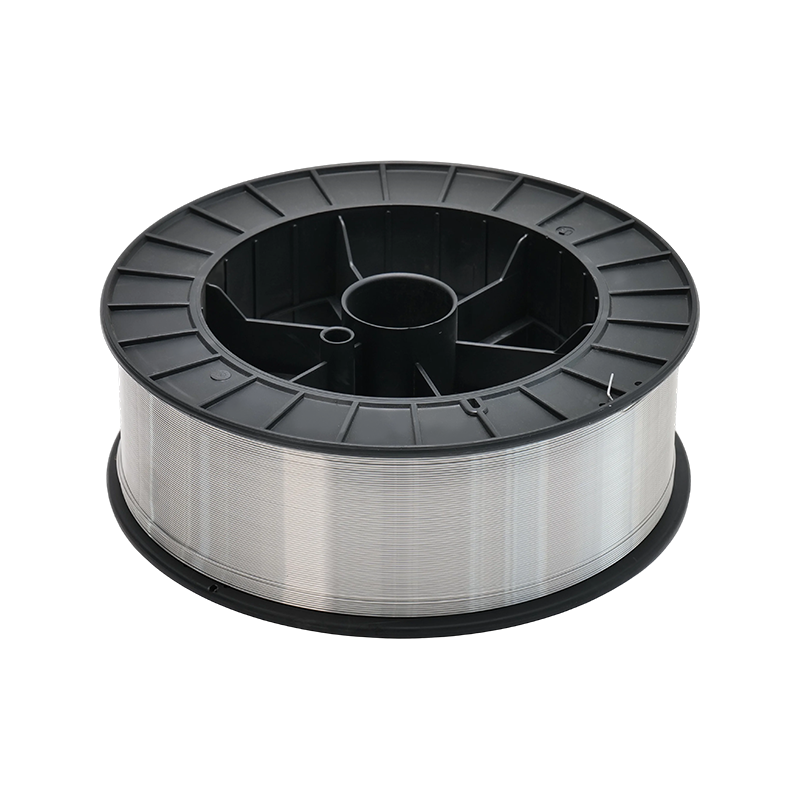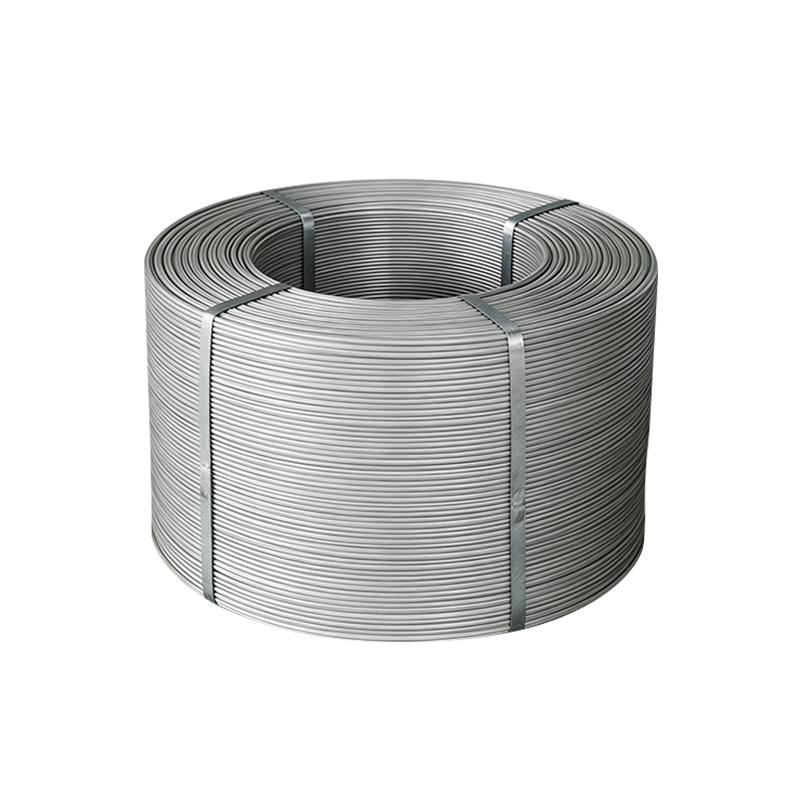


MIG-tråd i aluminium ser enkel ut från utsidan: en spole, ett lager av ljustråd, en etikett. Det som avgör om det går bra är allt bakom den etiketten - vilken legering, dragen till vilken diameter, lindad på vilken spole, rengjort hur och packad för vilket klimat. En stor del av tråden som lämnar vår fabrik i Guannan är inte alls en katalogartikel; det är en specifikation som avtalats med en kund som vet exakt vad ljusbågen ska göra. Det är den praktiska innebörden av anpassad MIG-tråd, och anteckningarna nedan går igenom de beslut som vanligtvis ingår i ett.
Vad "Custom" täcker i en MIG Wire Order
Enligt vår erfarenhet finns det sex variabler i en anpassad ordning, och bara den första tenderar att diskuteras i det inledande e-postmeddelandet. De andra fem är där de flesta överraskningarna bor.
- Legering och temperament — till exempel ER5356 levererad i hårdare skick för automatiserad matning, eller ER4043 för gjutningar och reparationsarbeten.
- Diameter och tolerans — 0,8, 0,9, 1,0, 1,2 eller 1,6 mm, med den tillåtna avvikelsen nedskriven snarare än antagen.
- Gjuten och helix — hur mycket tråden kröker sig när den lämnar spolen, vilket avgör om den hamnar i spåret eller bredvid den.
- Ytans skick — resterande smörjmedel, oxid och fukt på ytan visar sig alla som porositet långt innan någon misstänker gasen.
- Spolformat och lindning — spolens diameter, hål, vikt och om lagret är slumpmässigt eller precisionslindat.
- Packning och pappersarbete — torkmedel, barriärpåsar, pallmönster, etiketter på ditt språk och testdokumenten som ditt mottagande skrivbord förväntar sig.
En ingenjör brukar äga de två första; ett lager eller ett kvalitetsteam äger de två sista. Båda uppsättningarna måste vara på samma ark innan den första spolen dras.
Börja från basmetallen och välj sedan fyllmedlet
Valet av legering följer nästan alltid modermetallen och serviceskicket, inte tvärtom. En 6xxx-strängsvetsad för utseendet beter sig väldigt annorlunda än en 5083-platta svetsad för styrka, även om båda jobben ser likadana ut under hjälmen. Tabellen nedan är den parningslogik vi använder oftast när en kund skickar en ritning istället för ett artikelnummer.
| Fyllnadslegering | Oädla metaller matchade vanligtvis | Beteende i bågen | Typisk utgångspunkt |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Mjukaste och mest ledande, lägsta styrka | Samlingsskena, tunnplåt, fogar som ska anodiseras |
| ER4043 | 6061-T6, 6063, 3003, Al-Si gjutningar | Förlåtande att mata, slät pärla, tolererar lite ofullständig rengöring | Allmän tillverkning, reparationsarbeten, gjutgods |
| ER5356 | 5083, 5086, 6061, 7005 | Högre hållfasthet och duktilitet, mindre tolerant mot föroreningar | Transportkonstruktioner, marina delar, anodiserade sammansättningar |
| ER5183 | 5083, 5086 | Högsta styrka av de vanliga fyra, skarp båge | Tungt belastade svetsade strukturer |
Om du fortfarande kartlägger betyg till ansökningar, vår översikt över aluminiumtrådstyper, egenskaper och svetsapplikationer täcker metallurgin bakom detta bord mer på djupet. Det som är viktigt för en specialbeställning är att betyget fixeras först, eftersom diameter, temperament och packning följer av det.
Diameter, tolerans och spolformat
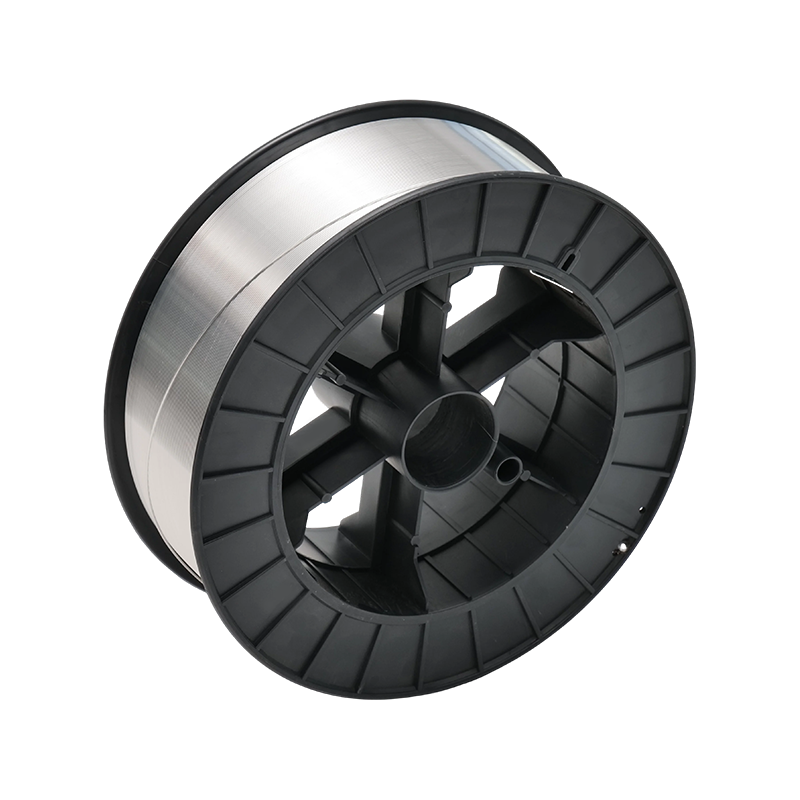 Anpassad MIG-tråd för aluminiumsvetsning Speciallevererad MIG-tråd för argonsvetsning med smältelektrod; granska kraven på kvalitet och diameter innan du beställer. Visa produkt →
Diameter är ett strömtäthetsbeslut lika mycket som ett gapfyllande. En 1,2 mm tråd är arbetshästen för 200–350 A på tjockare sektioner, medan 0,8 och 1,0 mm passar pulsat arbete på tunnplåt och positionsfogar där värmetillförseln måste hållas låg. Toleransen kring den nominella siffran är vad en robot faktiskt känner: en tråd som löper längst upp på dess band matas smidigt, en längst ned kan tjattra och båda kan bära samma tryckta nummer.
Cast och helix förtjänar ett eget straff. För lite avgjutning och tråden veck i fodret; för mycket och det vandrar utanför ledlinjen vid kontakt-tips-till-arbete avståndsförändringar. För automatiserade celler kommer vi normalt överens om ett värde med kundens integratör och håller det över varje spole i partiet, snarare än att behandla det som en okontrollerad biprodukt av lindning.
Spoolformat är där en bra tråd fortfarande kan misslyckas. En 300 mm spole med en 50 mm borrning, precisionslager lindad och fri från överkorsningspunkter, kommer att köras med hög trådmatningshastighet utan stammar som kommer från en tråd som fastnat under sin granne. Berätta för oss mataren, spolhållaren och nyttolastgränsen, så följer packningen.
Packning för resan, inte bara för hyllan
Aluminiumtråd är inte en ömtålig produkt, men det är en reaktiv sådan. En container som korsar en fuktig säsong kan lämna en dåligt packad pall med en vit dis på det yttre lagret och en svetsbassäng full av väte. Barriärfilm, en uppmätt mängd torkmedel och en spole som inte vilar direkt på ett trägolv löser det mesta. Där ett jobb behöver en TIG-rot under en MIG-fyllning, matchningen
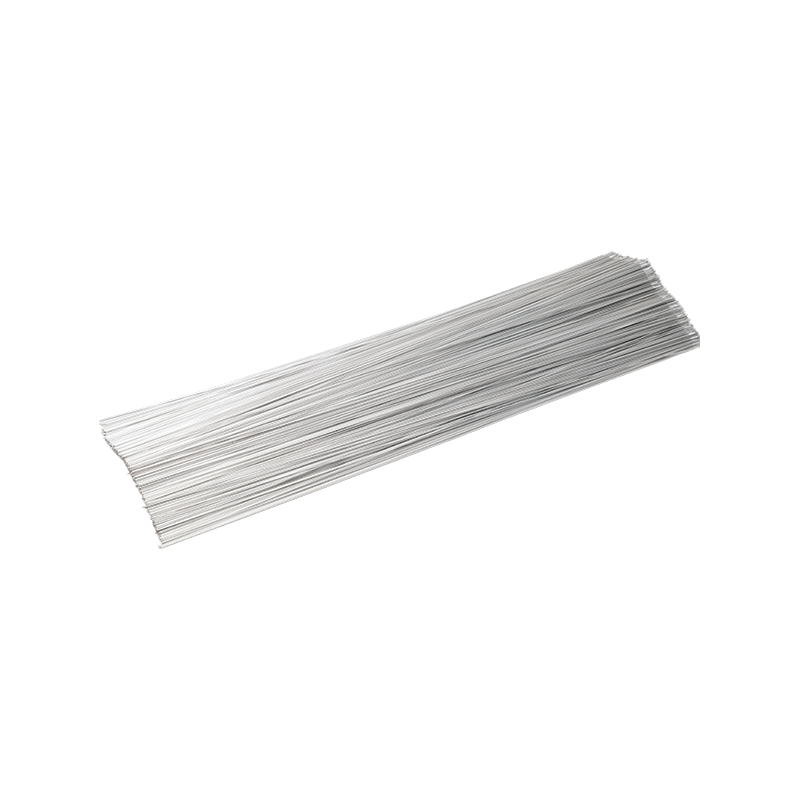 Anpassad TIG-tråd för aluminiumlegeringssvetsning Specialtillförd TIG-tråd för argonsvetsning med icke-smältande elektrod, lämpad för jobb som kräver en matchande rotpassning före MIG-fyllning. Visa produkt →
är hämtad från samma legeringsmaterial, så båda övergångarna förblir metallurgiskt konsekventa.
Etiketter betyder mer än de låter. Artikelnummer, legering, diameter, värmenummer, nettovikt och spoltyp på det språk dina operatörer läser – det här är detaljerna som hindrar en linje från att stoppas. Vår svetsmaterial av aluminium och aluminiumlegeringar sortimentet packas efter kundens egen specifikation av just detta skäl, och exportorder märks innan de någonsin når containern.
Specifikationsbladet vi ber om
När en kund skickar en fullständigt skriven specifikation tar offerten en dag istället för en vecka. Om du bygger en från grunden är dessa linjer som tar bort den största risken:
- Basmetallkvalitet, tjocklek och fogförberedelse.
- Fyllnadslegering och temperament, med den standard den ska uppfylla.
- Nominell diameter och acceptabelt toleransband.
- Gjut- och spiralgränser, eller installationen av mataren och ficklampan så att vi kan föreslå dem.
- Spoltyp, hål, vikt och lindningsmönster.
- Ytkrav - torr, smörjmedelsfri och hur det verifieras.
- Förpackning: enheter per kartong, pallhöjd, torkmedel, märkningsspråk.
- Dokument: brukscertifikat, kemirapport och alla deklarationer som din marknad kräver.
Allt utöver det - ett svetsförfarande, en föredragen förpackningsleverantör, en färgkod på spolflänsen - är välkommet, men de åtta raderna ovan är de som avgör om den första försändelsen är användbar.
Vilka kvalitetsbevis är rimligt att begära
Fråga valfri leverantör hur tråden kontrolleras mellan ritning och packning. I vår anläggning har varje produktionssteg ett inspektionssteg och resultaten följer värmenumret på etiketten. På systemsidan var vi certifierade enligt ISO 9001 2021, till CE 2022 och till IATF 16949 för fordonsförsörjning 2023 – den sista är anledningen till att vår processdokumentation tenderar att vara längre än en allmän tillverkare förväntar sig.
På själva produkten berättar tre kontroller dig det mesta av historien: kemi mot kvalitet, diameter och yttillstånd över spolens längd snarare än i ändarna, och en provsvets på en fog som liknar din. Vi skulle hellre köra den provsvetsen på en provspole än att upptäcka felmatchningen i en kunds fixtur.
Samples First, Volume Second
Anpassad tråd är en konversation innan det är en inköpsorder. Skicka legeringen, diametern, spolen och ett foto av fogen; be om ett provspole lindat enligt den specifikation du tänker köpa. Kör den på maskinen som faktiskt kommer att använda den, med den trådmatningshastighet du faktiskt kör, och kontrollera pärlan, stänknivån och porositeten på en avskuren sektion. Om något behöver justeras är det det billigaste tillfället att justera det - ett toleransband som revideras på ett prov kostar ett telefonsamtal, medan samma revision efter att en container har landat kostar en produktionsvecka. Det är så vi föredrar att arbeta med nya kunder, och det är vanligtvis så en första beställning blir till en stående.