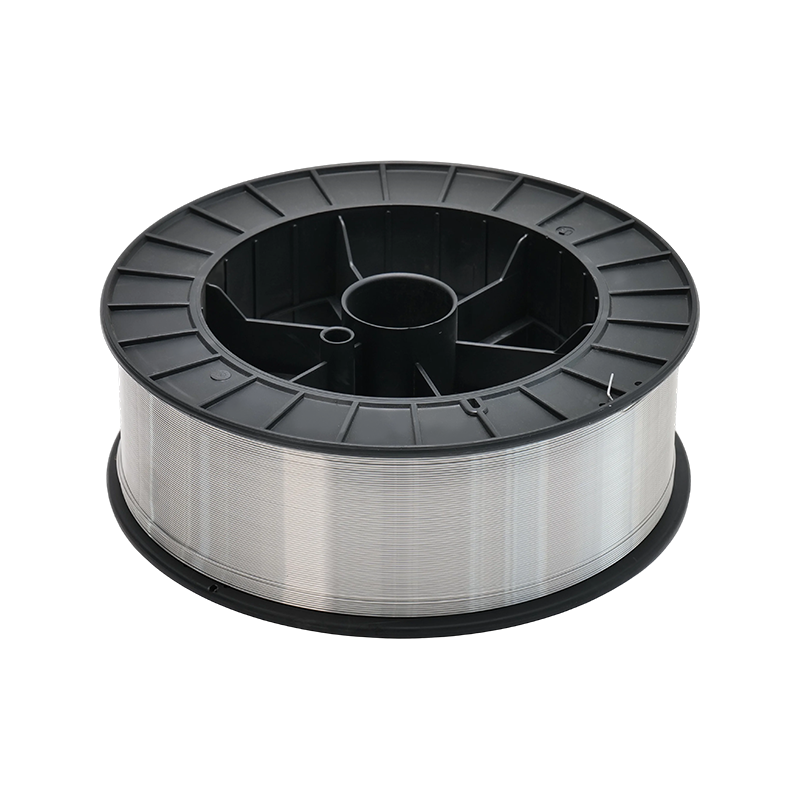


Svetstråd av aluminiumlegering är en av de förbrukningsvaror som ser enkla ut på en hylla och blir mycket mer intressant i samma ögonblick som en svets börjar porösa, spricka eller matas dåligt. Tråden är inte bara tillsatsmetall. Det påverkar bågstabilitet, strängform, korrosionsbeständighet, eftersvetsfinish och hur förlåtande hela jobbet känns i butiken.
Den här guiden går igenom de viktigaste trådkvaliteterna, de praktiska skillnaderna mellan MIG- och TIG-aluminiumsvetsning och de urvalspunkter som är viktiga när du köper för produktion, reparation eller ett nytt projekt.
Vad aluminiumlegeringssvetstråd faktiskt gör
Vid aluminiumsvetsning blir tillsatstråden en del av fogen. Dess kemi måste fungera med baslegeringen, servicemiljön och svetsprocessen. En tråd som svetsar vackert på ren 6061-plåt kanske inte är det rätta valet för ett gjutgods, ett marint fäste eller en anodiserad del som måste matcha färgen efter finish.
Tråddiameter, ytrenhet, spollindning och konsistens från parti till parti spelar också roll. Aluminium är känsligt för oxid och fukt, så en torr, ren tråd med pålitliga matningsegenskaper är värd mer än en vag "premium"-etikett. För MIG måste tråden röra sig smidigt genom en liner och pistol utan att böjas. För TIG bör raka längder vara rena, tydligt identifierade och lätta att hantera vid bänken.
De viktigaste betygen kommer du att se i butiken
De flesta diskussioner om svetstrådar av aluminiumlegering kommer tillbaka till en liten familj av tillsatskvaliteter. Var och en har en personlighet, och det rätta valet beror på vad svetsen måste göra efter att ljusbågen slocknar.
ER4043: Det välbekanta universalfyllmedlet
ER4043 är ett aluminium-kiselfyllmedel med ca 5% kisel. Den erbjuder god svetsbarhet, en vätskepöl och rimlig motståndskraft mot hetsprickbildning på många värmebehandlingsbara legeringar. Det används ofta för gjutgods, allmän tillverkning och reparationsarbete. Avvägningen är lägre hållfasthet än 5xxx magnesiumspackel och en svets som kan mörkna eller reagera annorlunda när den anodiseras.
ER5356: Styrka och korrosionsbeständighet
ER5356 är ett aluminium-magnesiumfyllmedel med cirka 5 % magnesium. Det är ett vanligt val när högre hållfasthet, bra korrosionsbeständighet och bättre anodiseringsrespons behövs. Den fungerar bra på 5xxx och 6xxx basmetaller och används i stor utsträckning inom marin-, transport- och konstruktionsarbete. Det kan vara mindre förlåtande än ER4043 på vissa gjutgods, så identifiering av oädel metall spelar fortfarande roll.
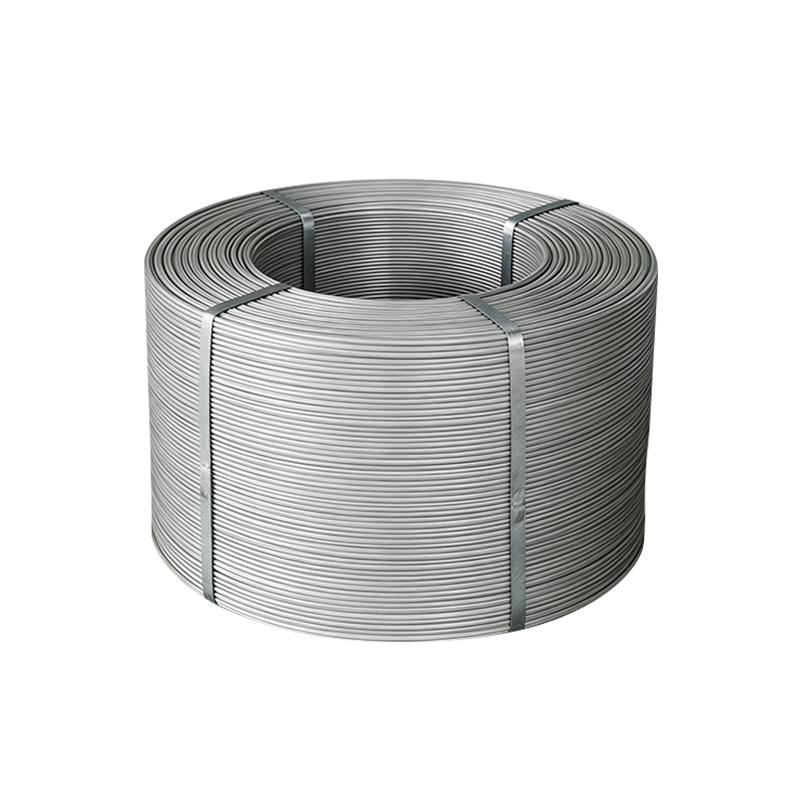 AlMg6 höghållfast aluminiumlegeringstråd En aluminiumtråd med högt magnesiuminnehåll för konstruktions-, marin- och transportarbeten, med bra korrosionsbeständighet och svetsbarhet. Visa produkt →
ER5183: För krävande marint och tungt arbete
ER5183 är ett annat magnesiumbaserat fyllmedel, vanligtvis valt när högre hållfasthet och seghet är viktigt. Det förknippas ofta med marin tillverkning och kraftiga aluminiumkonstruktioner. Det är inte ett universellt substitut för ER5356, men det kan vara ett vettigt steg upp när fogen förväntas bära belastning i en korrosiv miljö.
ER4047: Högt kisel för specifika jobb
ER4047 innehåller cirka 12 % kisel. Dess lägre smältområde och höga flytbarhet gör den användbar för tunt material, lödningsarbeten och vissa reparationssituationer där en mer förlåtande pöl är till hjälp. Det är mer ett specialistfyllmedel än ett standardval för allmän konstruktionssvetsning.
| Betyg | Kärnlegeringsfamilj | Typisk styrka | Korrosionsbeständighet | Gemensam passform |
|---|---|---|---|---|
| ER4043 | Al-5Si | Måttlig | Bra | Allmän tillverkning, gjutgods, reparation |
| ER5356 | Al-5Mg | Högre | Mycket bra | Marint, strukturellt, eloxerat arbete |
| ER5183 | Al-Mg-Mn | Hög | Mycket bra | Kraftiga och marina fogar |
| ER4047 | Al-12Si | Måttlig | Bra | Tunnplåt, lödning, specialistreparation |
Hur man matchar tråden till jobbet
Börja med basmetallen, inte trådkatalogen. Bekräfta om delen är 6061, 5052, 5083, 3003, en gjutlegering eller något okänt. Fråga sedan vad svetsen måste överleva: belastning, vibration, saltspray, rengöringskemikalier, anodisering eller kosmetisk inspektion.
Processposition har också betydelse. En tråd som går bra platt kan bete sig annorlunda ovanför eller i vertikalt läge. För produktionsarbete kan konsistens och matningsförmåga ha lika stor betydelse som nominell kemi. Det är också värt att kontrollera diametertolerans, spolens skick och om tråden levereras i förpackningen som dina matare hanterar väl.
När du jämför alternativ, vår svetsmaterial av aluminium och aluminiumlegeringar utbudet är organiserat kring dessa praktiska skillnader snarare än ett enda "en tråd passar alla"-påståendet.
MIG och TIG: Två olika vanor
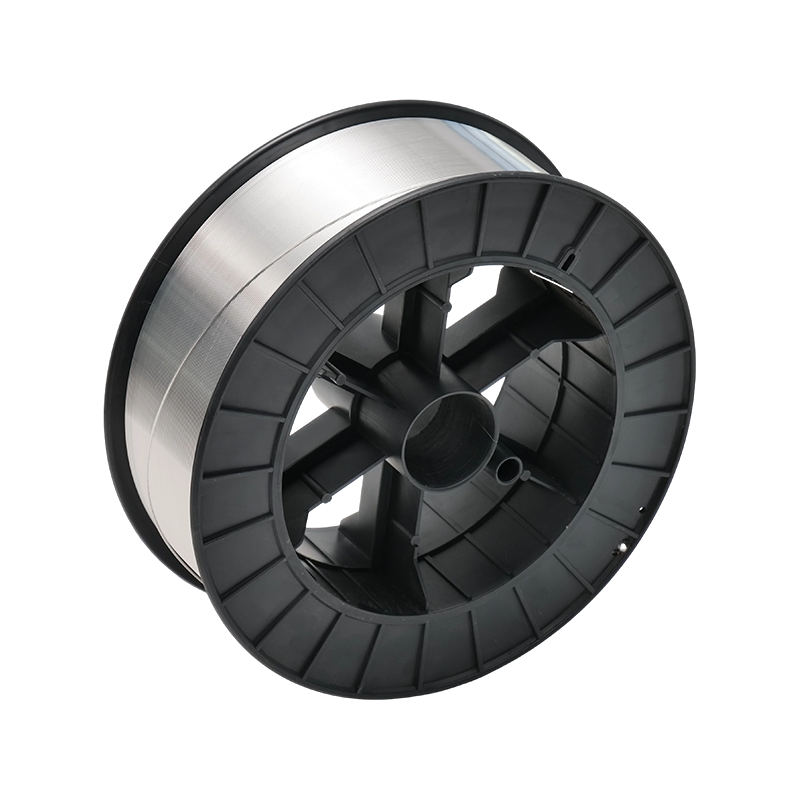
MIG-svetsaluminium är snabbt och produktivt, men det kräver ren förberedelse och stadig trådmatning. Aluminiumtråd är mjukare än ståltråd, så fodrets skick, drivrullens spänning och pistolvinkel har betydelse. En tryckvinkel hjälper till att hålla bågen före pölen, och en jämn körhastighet minskar risken för kallt varv eller oregelbunden avsättning. Argonavskärmning är vanligt, medan argon-heliumblandningar kan användas där mer värmetillförsel behövs.
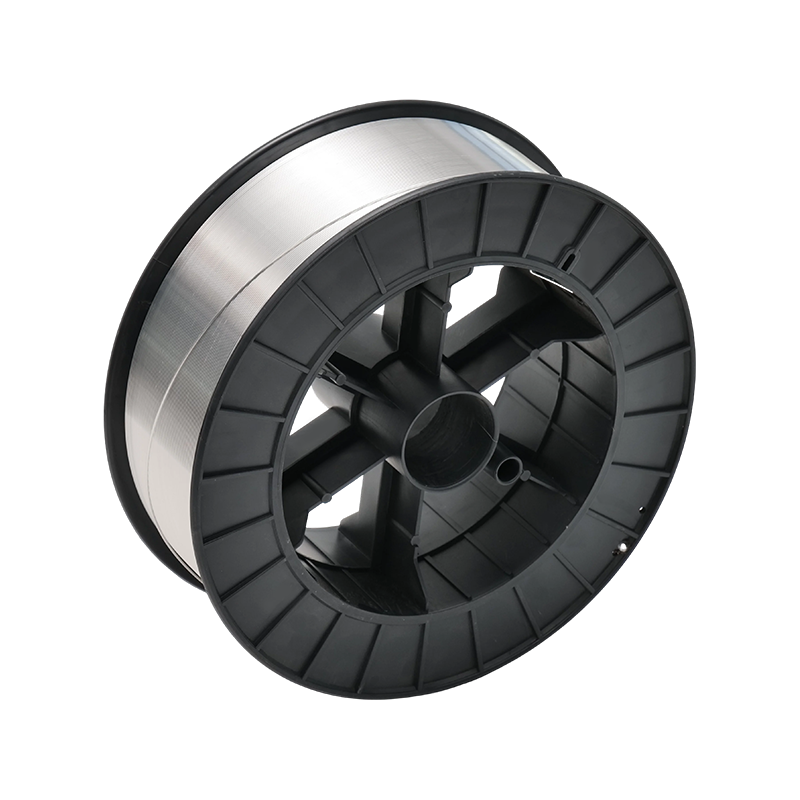 MIG-tråd för aluminiumbågsvetsning En skräddarsydd MIG-tråd för argonbågsvetsning med smältelektrod, lämpad för aluminiumtillverkning där ren förberedelse och jämn matning spelar roll. Visa produkt →
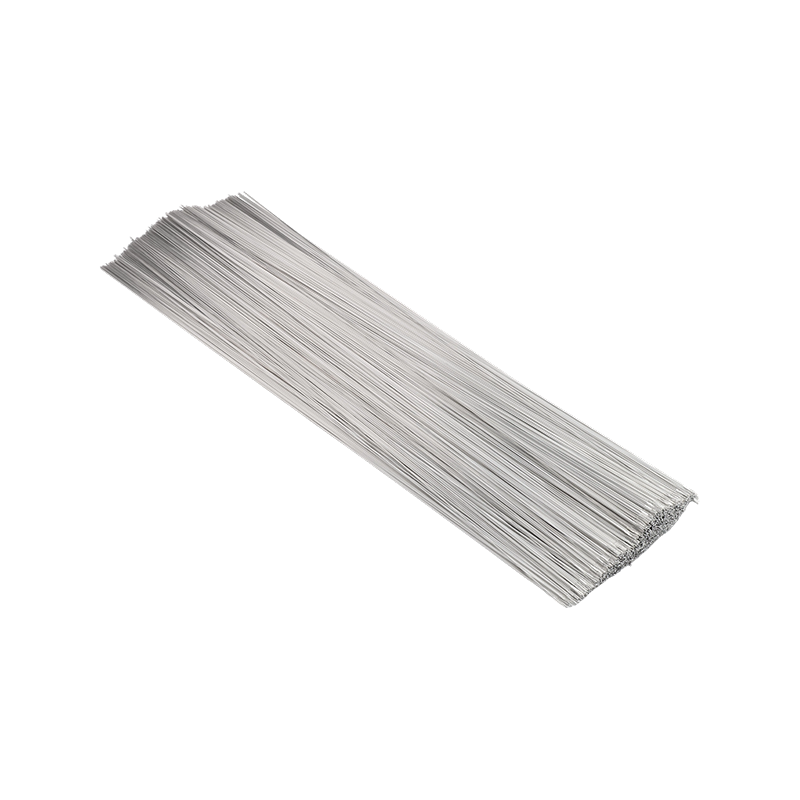
TIG-svetsaluminium är långsammare och mer manuell, men det ger operatören fin kontroll över värme och strängform. AC TIG används ofta eftersom växelströmmen hjälper till att bryta upp oxidskiktet samtidigt som den ger en rengöringsverkan. Val av fyllmedel följer fortfarande samma logik: matcha basmetall- och servicebehoven, anpassa sedan tekniken till tjockleken och fogdesignen.
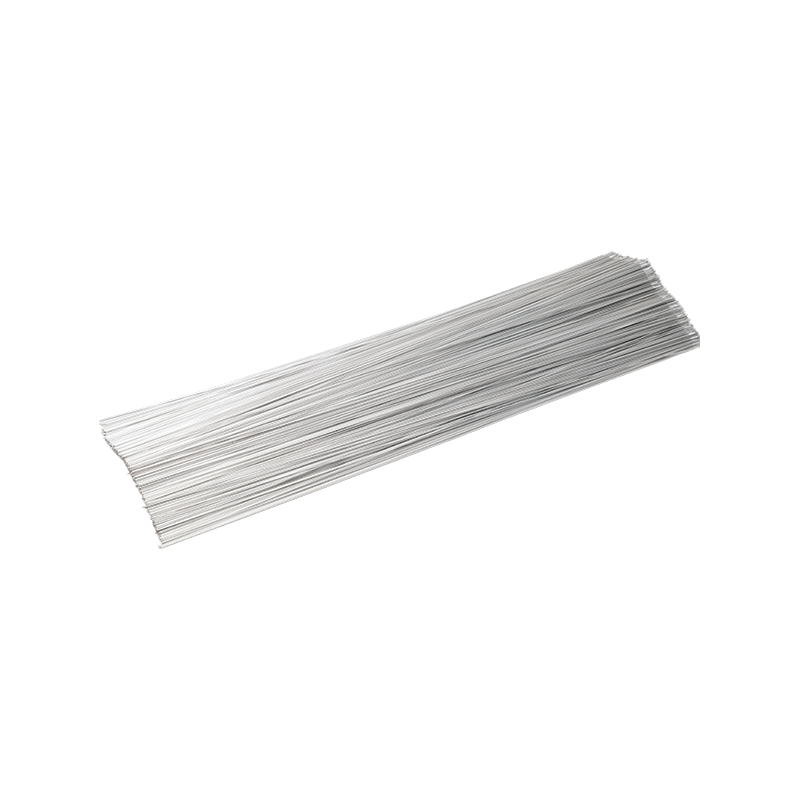 TIG-tråd för icke-smältande elektrodbågsvetsning En skräddarsydd TIG-tråd för icke-smältande elektrod argonbågsvetsning, avsedd för aluminiumarbete där värmekontroll och renhet före svetsning är viktigt. Visa produkt →
I båda processerna är renlighet ingen liten detalj. Olja, fukt, skärvätska och tung oxid kan förvandla en bra tråd till en dålig svets. Rostfria borstar bör endast förvaras för aluminium, och försvetsrengöring bör vara tillräckligt konsekvent så att operatören inte gissar från en del till en annan.
Där aluminiumsvetstråd ska fungera
Du hittar svetstråd av aluminiumlegering i lastbilskarosser, trailers, båtskrov och tillbehör, tryckkärl, värmeväxlare, rälskomponenter, arkitektoniska ramar, reparationsverkstäder och allmän metalltillverkning. Varje inställning lägger olika vikt på styrka, korrosionsbeständighet, utseende eller produktivitet.
En marintillverkare bryr sig kanske mest om korrosion och seghet. En verkstad kan värdesätta en förlåtande pöl och enkel tillgänglighet. En produktionslinje kan bry sig om foderkonsistens, spolbyten och partispårbarhet. Det är därför samma fyllnadsbetyg kan vara utmärkt i ett sammanhang och bara acceptabelt i ett annat.
Kvalitetskontroller som sparar omarbete
Trådkvaliteten visar sig på små sätt innan den dyker upp i en misslyckad svets. Leta efter konsekvent diameter, ren yta, tät spollindning, tydlig betygsmärkning och förpackning som håller fukt ute. Inkommande inspektion bör innehålla grunderna: spolens skick, trådytan och identifiering mot inköpsordern.
På Jiangsu Hetuo Aluminium Wire producerar vi aluminium och aluminiumlegeringsmaterial i Lianyungang, Kina, med kvalitetssystem som inkluderar ISO 9001 och IATF 16949. Den bakgrunden stöder kvalitetskontroll bakom vår svetstråd , från inkommande materialkontroller till slutförpackning. För köpare är den praktiska fördelen färre överraskningar när ett nytt parti når svetscellen.
En enkel urvalschecklista
- Identifiera baslegeringen och dess temperament innan du väljer fyllmedelskemi.
- Bestäm om styrka, korrosionsbeständighet, anodiseringsrespons eller svetsbarhet är prioritet.
- Matcha fyllmedlet till processen: spolad tråd för MIG, raka längder för TIG vid behov.
- Kontrollera tjocklek, fogdesign och svetsposition mot rekommenderad diameter och strömområde.
- Bekräfta ytans renhet, förpackning och partiidentifiering innan produktionen påbörjas.
- Kör en provsvets på skrot från samma legeringsfamilj när ett nytt parti eller kvalitet introduceras.
Slutlig tanke
Svetstråd av aluminiumlegering belönar lite förberedelser. Lär dig basmetallen, välj kvalitet för servicetillståndet, håll tråden ren och torr och anpassa processen till jobbet istället för att tvinga fram en installation över varje del. Det tillvägagångssättet känns sällan dramatiskt, men det är vanligtvis det som skiljer konsekvent aluminiumsvetsning från en dag av omarbetning.