Som en innovativ pionjär inom området aluminiumlegeringsmaterial i Kina har Jiangsu Hetuo Aluminum Wire alltid styrts av kundbehov och haft kundnöjdhet som mål sedan företaget grundades 2019. Företaget har byggt upp ett intelligent tillverkningssystem som täcker hela industrikedjan, inklusive aluminiumtråd med hög renhet, höghållfast aluminiumlegeringstråd samt svetsmaterial av aluminium och aluminiumlegering. Företaget är beläget i Guannan Economic Development Zone, Lianyungang, med ett utmärkt geografiskt läge och bekväma transporter. Affärsområdet kring höghastighetståget sträcker sig inom 3 kilometer. Som Kina Aluminiumstångsfabrik och Tillverkare av mjuk aluminiumtråd, förlitar sig företaget på lägesfördelarna med Lianyungang National New Materials Industry Base för att bygga ett logistiksystem med en "1-timmars utlandscirkel". Alla våra produkter uppfyller internationella kvalitetsstandarder, och vår exportkarta täcker många avancerade marknader utomlands.
För närvarande täcker företagets fabrik en yta på 40 000 kvadratmeter och har 60 anställda, varav 30 är professionella chefer och tekniker. För att säkerställa kundnöjdhet har vi infört avancerad utrustning och anläggningar samt strikt genomfört kvalitetskontrollåtgärder i varje steg av produktionsprocessen. Dessutom har vårt ISO-9001-kvalitetssystem och IATF 16949-kvalitetsledningssystem certifierats professionellt.
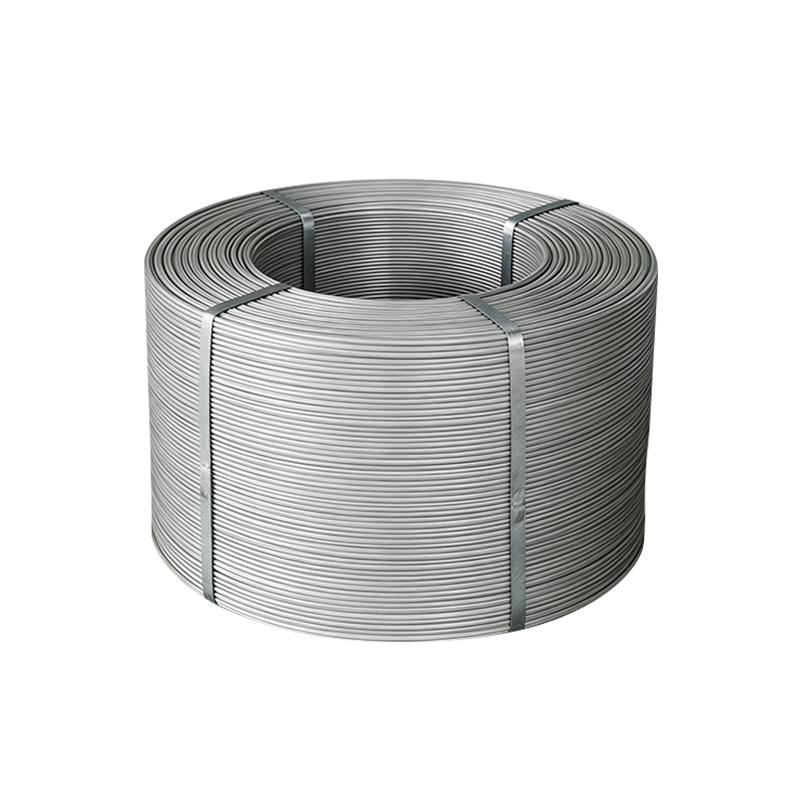
Aluminiumtråd i det dragna tillståndet bär på betydande restspänningar och förhöjd dislokationstäthet - det direkta resultatet av kallt arbete som ackumulerats genom successiva formreduktioner. Detta arbetshärdade tillstånd höjer draghållfastheten men minskar töjningen och formbarheten till ett område som är oförenligt med många nedströmsprocesser: spolelindning med fin stigning, böjning med liten radie, krympning i anslutningsterminaler eller någon applikation där tråden måste överensstämma med en geometri utan att spricka. Glödgning vänder detta tillstånd genom en kontrollerad termisk cykel som tillåter dislokationer att förinta och korn att omkristallisera till en likaxlig mikrostruktur med låg defekt. Resultatet är mjuk aluminiumtråd med töjningsvärden som vanligtvis överstiger 20–25 %, draghållfasthet reducerad till intervallet 55–95 MPa beroende på renhet, och en yta som accepterar formningsoperationer utan mikrobrottsinitiering.
De kritiska processvariablerna är tid, temperatur och atmosfär. Underglödgning lämnar delvis återhämtad mikrostruktur med ojämna mekaniska egenskaper längs spolens längd - ett problem som endast visar sig under nedströms bearbetning när en sektion av tråden beter sig annorlunda än en annan. Överglödgning orsakar överdriven korntillväxt, vilket minskar utmattningsmotståndet och kan ge en apelsinskal ytstruktur som är synlig efter formning. Ugnar med kontrollerad atmosfär förhindra återoxidation av ytan under den termiska cykeln, vilket bevarar trådens ytkvalitet för efterföljande limning, lödning eller beläggning. För kvaliteter med hög renhet är glödgningstemperaturfönstren smalare eftersom frånvaron av lösta atomer som fäster korngränserna innebär att korntillväxten accelererar snabbare över omkristallisationströskeln.
Trådkvaliteten begränsas i grunden av stavkvaliteten - defekter som introduceras vid gjutnings- och valsningssteget sprider sig genom varje efterföljande dragningspassage och kan inte avlägsnas genom nedströms bearbetning. Aluminiumstång produceras via processen för kontinuerlig gjutning och valsning (CCR) - industristandarden för valstråd av elektrisk kvalitet och allmänt bruk - uppnår en fin, enhetlig kornstruktur och konsekvent kemi genom snabb stelning följt av omedelbar varmreduktion. De viktigaste kvalitetsparametrarna är enhetlighet i den kemiska sammansättningen (undviker segregationszoner där koncentrationen av legeringselement avviker från den nominella), inneslutningsinnehåll (oxidfilmer och icke-metalliska partiklar som fungerar som sprickinitieringsställen i dragen tråd) och yttillstånd (sprickor, överlappningar eller inrullad oxid som skapar sömmar i den färdiga tråden).
Stångdiameter – vanligtvis 9,5 mm eller 12 mm för tråddragningsmaterial – ställer in det totala reduktionsförhållandet som är tillgängligt innan tråden når sin måldiameter. Högre totalreduktion ger finare kornstruktur och högre hållfasthet vid dragning, men kräver också fler mellanliggande glödgningssteg för att bibehålla duktiliteten. För tillverkare som drar till fina diametrar under 0,5 mm, blir stavens renhet särskilt kritisk: en inneslutning som är oviktig i en 2 mm tråd kommer att orsaka ett brott i en 0,1 mm tråd, störa produktionen och införa längddiskontinuiteter i den färdiga spolen. Vertikalt integrerade producenter som gjuter och rullar sitt eget spö kan implementera kemikontroller och inspektionsprotokoll vid källan, snarare än att acceptera inkommande spövariationer som en okontrollerbar input. Jiangsu Hetuo Aluminium Wires intelligenta tillverkningssystem som täcker hela industrikedjan återspeglar just denna logik – att hantera kvalitet från det tidigaste produktionsstadiet snarare än att försöka kompensera för uppströmsvariationer senare.
Specifikationen av 99,9% ren aluminiumtråd (3N-klass) över standard 1350 elektriskt aluminium (minst 99,5 %) motiveras av en specifik uppsättning applikationskrav, inte av en allmän preferens för högre renhet. De mätbara skillnaderna vid 3N-tröskeln inkluderar elektrisk resistivitetsreduktion på cirka 3–5 % jämfört med 1350-H19, förbättrad lågtemperaturduktilitet som är relevant för kryogen service och ett mer förutsägbart rekristalliseringssvar under glödgning - särskilt värdefullt i processer där snäva mekaniska egenskapstoleranser krävs över stora produktionsvolymer.
Transformator och reaktorlindning representerar ett av de mest konsekventa efterfrågesegmenten för 3N tråd. I högeffektiva distributionstransformatorer som är inriktade på förluster i IEC-effektivitetsklass, översätts den marginella konduktivitetsförbättringen från 3N mot 1350 trådar till mätbar minskning av tomgångsförluster – betydande när de multipliceras med tiotusentals installerade enheter som arbetar kontinuerligt under en 30-årig livslängd. I fintrådsapplikationer för mikroelektronik och sensortillverkning, 3N renhet ger en stabil, välkarakteriserad baslinje för bindningsbeteende och kontaktmotstånd som 1350-material inte kan garantera på grund av dess tillåtna Fe- och Si-föroreningsintervall. Termiska spraybeläggningstillämpningar gynnar också 3N-tråd för dess konsekventa oxidbildande beteende, vilket påverkar beläggningens vidhäftning och porositet på sätt som varierar med föroreningshalten. Beslutströskeln i praktiken är om applikationens prestandaspecifikation kan uppfyllas till 1350 eller kräver den strängare elektriska, mekaniska eller ytkemikontroll som 3N levererar.
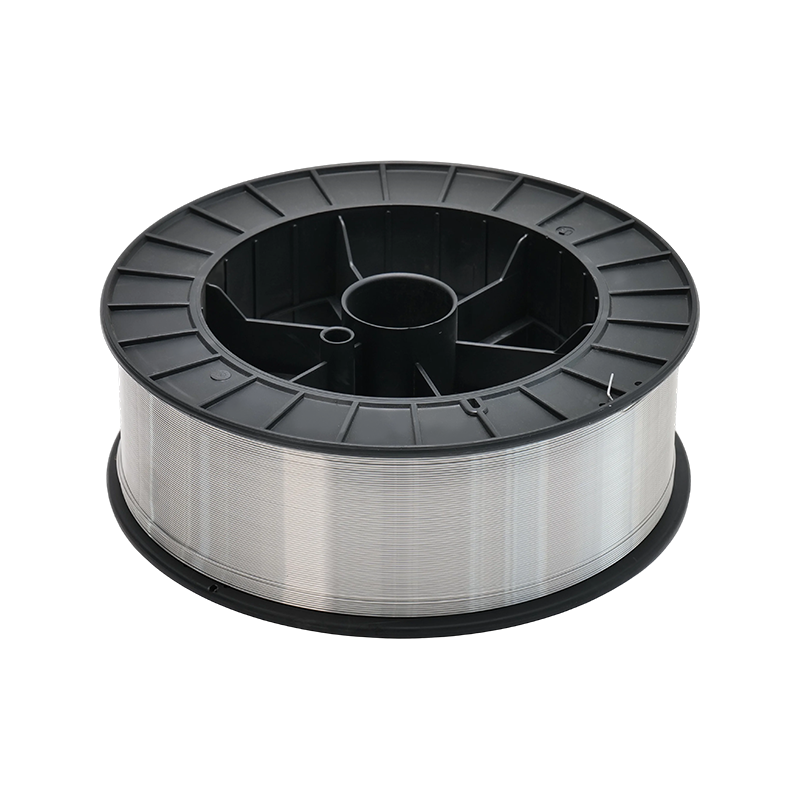
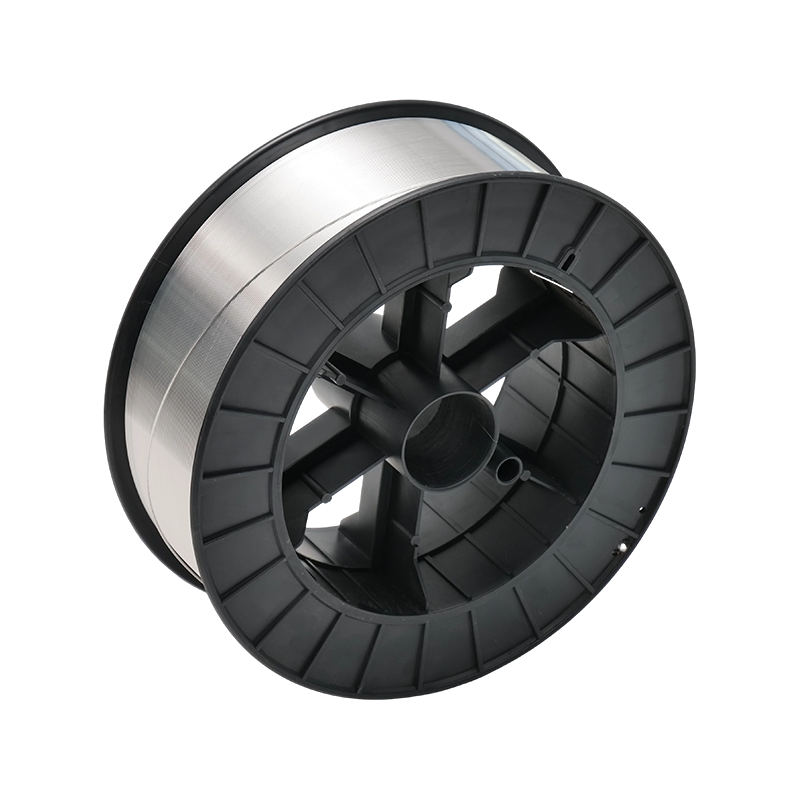
Tråd som uppfyller alla kemiska och mekaniska specifikationer kan fortfarande orsaka produktionsstörningar om förpackningsgeometrin är inkompatibel med köparens trådmatningsutrustning. Spolens dimensioner – flänsdiameter, cylinderdiameter, tvärbredd och kärndiameter – måste matcha maskinens cylinderhållare och styrgeometri. En oöverensstämmelse på till och med några millimeter i kärndiameter kan förhindra att spolen sitter korrekt, vilket orsakar vinkling som översätts till spänningsvariationer och i slutändan inkonsekvent trådleverans. För automatiserad lindnings-, limnings- och svetsutrustning är den acceptabla toleransen för spolens geometri ofta snävare än själva tråddimensionsspecifikationen, och leverantörer som behandlar förpackningar som en efterhand skapar integrationsproblem som deras kunders ingenjörsteam måste lösa vid installationen.
Spolens vikt och längdkonsistens spelar roll för produktionsplanering och lagerhantering. En köpare som kör en kontinuerlig lindningsoperation måste förutsäga växlingsfrekvensen exakt; spolar med variabel fyllvikt introducerar schemaläggningsosäkerhet. Fuktbarriärförpackningar är standard för lagring av aluminiumtråd, men förseglingsintegriteten hos den förpackningen - särskilt om förseglingen överlever transitvibrationer och temperaturcykler - avgör om tråden kommer fram i samma skick som den lämnade fabriken. Jiangsu Hetuo Aluminium Wires logistikinfrastruktur, byggd kring en entimmes utlandssändningscirkel från Lianyungang National New Materials Industry Base, förkortar transporttiden och minskar den kumulativa miljöexponeringen som förpackningar måste skydda mot. För internationella köpare minskar kortare, mer direkta försörjningskedjor inte bara ledtiden utan också hanteringshändelserna – konsolidering, omlastning, tulllager – där förpackningens integritet är mest utsatt.

Verkställande direktör ( Kaihao Wang ) : +86-18961612067 / [email protected]
Vice verkställande direktör ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Försäljningschef för utrikeshandel ( Chenxu Zha ) : +86-15961627690 / [email protected]
Försäljningschef för inrikeshandel ( Shengjing Jin) : +86-13485055650 / [email protected]

Små och medelstora företagspark, ekonomisk utvecklingszon, Guannan County, Lianyungang City, Jiangsu-provinsen, Kina
Vi är specialiserade på högkvalitativa stänger av aluminiumlegering, svetstråd och precisionsprofiler
Upphovsrätt© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Partihandel Tillverkare av aluminiumtråd med hög renhet